

Risoluzione dei problemi della rilegatrice: problemi comuni, cause principali e soluzioni sicure
Lasciate un messaggio
Spesso i problemi della rilegatrice vengono diagnosticati troppo tardi. Un operatore vede dei fori strappati, una bobina che rifiuta di alimentarsi o un dorso del filo-O che si chiude in modo non uniforme e presume che la macchina stessa abbia un guasto. Nella produzione, la causa potrebbe essere più semplice: troppo materiale in un ciclo di punzonatura, passo non corrispondente, diametro di rilegatura errato, allineamento inadeguato della pila, utensili usurati o una configurazione che non corrisponde più al lavoro.
Il modo più veloce per risolvere il problema è iniziare con il filesintomo, identificare quale fase l'ha creata e quindi modificare una variabile alla volta. Questa guida si concentra sui flussi di lavoro di punzonatura, bobina a spirale e Wire-O-le aree più rilevanti per ilmacchine rilegatrici, attrezzature per la perforazione della cartae forniture per rilegatura utilizzate nella produzione di quaderni, calendari e documenti.
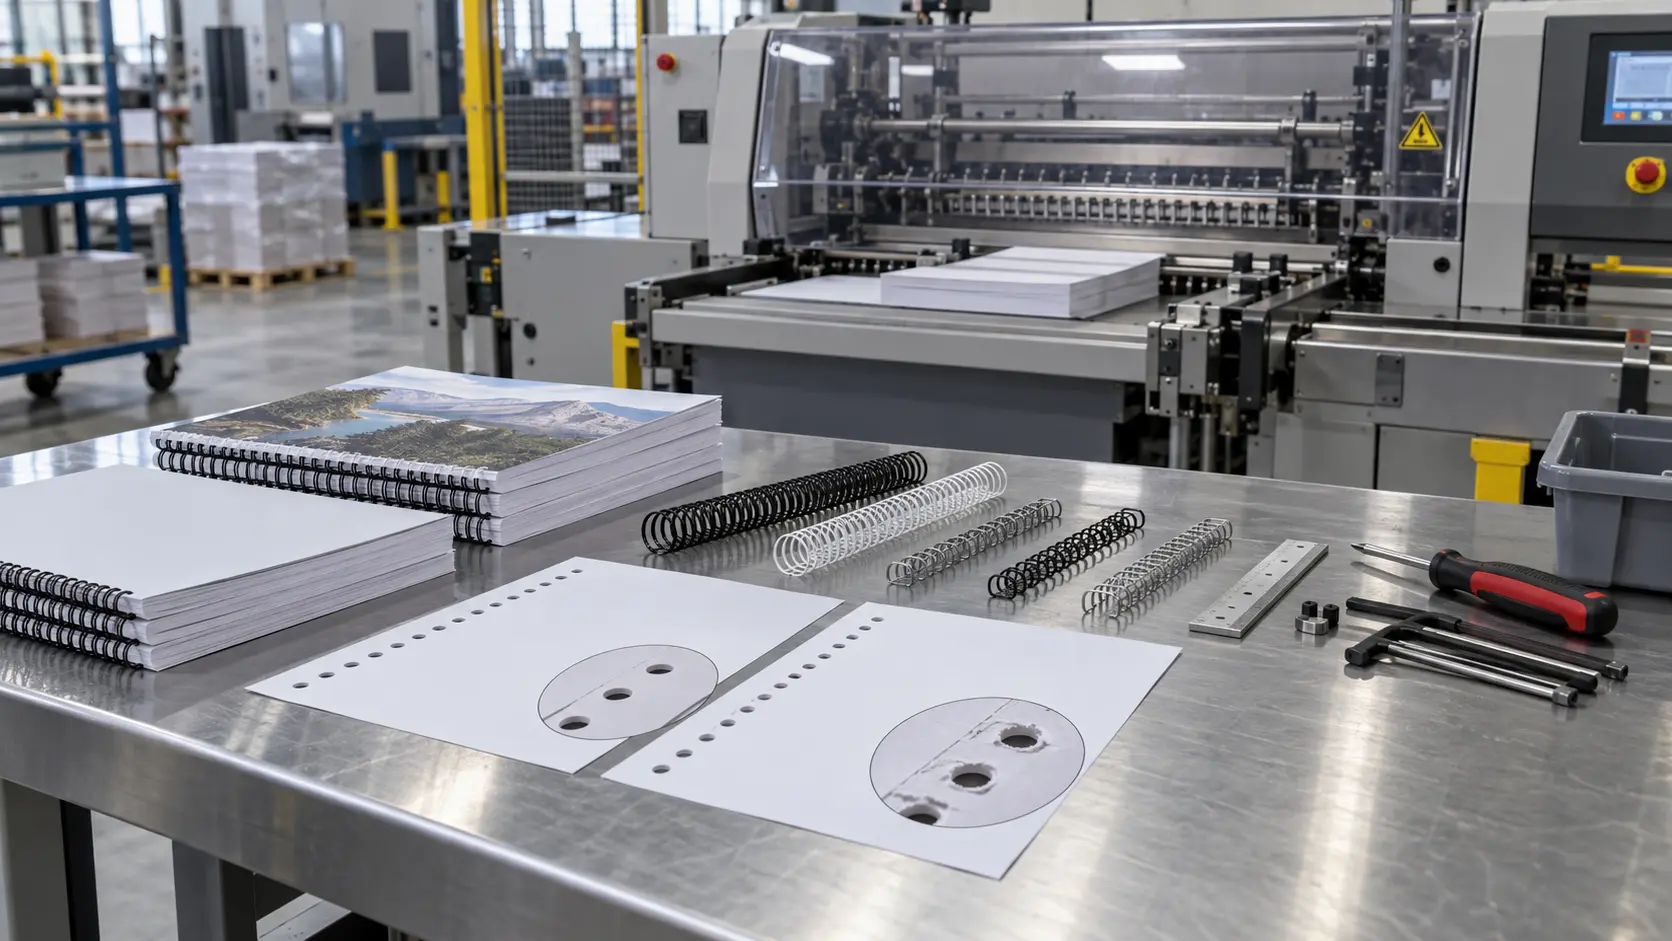
Inizia con la sicurezza prima di eliminare un inceppamento
Non forzare una leva di perforazione inceppata, non inserire le mani in un meccanismo alimentato, aggirare una protezione o tentare la manutenzione interna mentre l'attrezzatura può avviarsi inaspettatamente. Seguire il manuale della macchina e la procedura di controllo energetico sul posto di lavoro-prima di eliminare un inceppamento grave o eseguire la manutenzione. Negli Stati Uniti, l'OSHAcontrollo degli standard energetici pericolosicopre l'assistenza e la manutenzione nei casi in cui l'avvio imprevisto o l'energia immagazzinata possono causare lesioni ai lavoratori.
La risoluzione dei problemi-a livello di operatore dovrebbe rientrare nelle attività consentite dal produttore della macchina: controllo dell'impostazione del lavoro, pulizia dei rifiuti di carta accessibili, ispezione dell'output e conferma dei materiali di consumo compatibili. Le riparazioni interne elettriche, idrauliche, della trasmissione protetta o degli stampi devono essere eseguite da personale di assistenza qualificato.
Diagnosi rapida: abbina il sintomo alla fase di produzione
| Sintomo | Probabile fase | Primi controlli |
|---|---|---|
| Fori incompleti o strappati | Punzonatura | Spessore della pila, durezza della carta/copertina, accumulo di scarti, condizioni degli utensili di punzonatura |
| Il modello dei fori si sposta attraverso la pila | Jogging/guida carta/perforazione | Ortogonalità della pila, guida laterale, movimento della carta durante la corsa |
| La bobina si incastra o non si infila correttamente | Punzonatura/inserimento bobina | Corrispondenza del passo, allineamento dei fori, diametro della bobina, danno al bordo-perforato |
| Le pagine sono difficili da girare | Specifica vincolante | Libro-spessore del blocco, diametro della rilegatura, distanza dai bordi, distanza dalla copertina |
| Il filo-O si chiude in modo non uniforme | Caricamento/chiusura del filo | Dimensioni del filo, impostazione di chiusura, posizionamento della colonna vertebrale, allineamento più preciso |
| Copre crepe o buchi mancanti | Preparazione/punzonatura della copertina | Spessore della copertina, laminazione, dimensione dello stack, capacità di perforazione |
Problema 1: il punzone si inceppa o non completa il foro
Un inceppamento della perforatrice è spesso un problema di carico prima che un problema della macchina. La capacità nominale si basa normalmente su un particolare tipo di carta e condizioni operative; Copertine più pesanti, fogli laminati e supporti densi possono richiedere una forza di perforazione maggiore rispetto alla normale carta da testo.
Cosa controllare
- Ridurre il numero di fogli e ripetere il test.
- Perforare le copertine rigide separatamente dal blocco libro interno.
- Svuotare il vassoio accessibile per la carta-di scarto o il vassoio per i rifiuti.
- Ispezionare il bordo perforato. Un foro strappato o a forma di mezzaluna-può indicare una scarsa azione di taglio o una pila che si è spostata durante la perforazione.
- Confrontare il lavoro con le specifiche di materiale e capacità approvate della macchina.
Se il punzone continua a bloccarsi su una pila piccola e normale, smettere di considerare il problema come un sovraccarico dell'operatore. Potrebbe essere necessario ispezionare l'usura dell'utensile, un perno piegato, la resistenza della trasmissione o un'altra condizione meccanica. Per uno sguardo più approfondito alla qualità della punzonatura, consultare la guida di YPS surilegatura a spirale senza fori perforati.
Problema 2: i fori sono puliti ma sono nella posizione sbagliata
Fori consistenti che si trovano troppo vicini al bordo, troppo lontani da esso o fuori-centro di solito indicano la configurazione piuttosto che la nitidezza dell'utensile. Controllare la guida laterale, l'impostazione della profondità o del margine, il fermo della carta e se la risma è completamente inserita prima di ogni corsa.
Non correggere un lotto difettoso cambiando prima l'elemento di rilegatura. Il motivo perforato definisce il modo in cui il blocco di pagina pende dal dorso. Se la posizione del foro è sbagliata, anche la bobina o il filo corretti possono produrre una scarsa rotazione delle pagine, strappi dei bordi- o un aspetto sbilanciato.
Problema 3: la bobina non alimenta il libro
Quando una bobina a spirale si blocca dopo alcuni fori, diagnosticare il blocco del libro perforato prima di aumentare la forza di inserimento.
Controlla queste quattro relazioni
- Pece:la bobina deve corrispondere allo schema dei fori prodotto dal punzone.
- Allineamento:tutte le segnature, le copertine e gli inserti devono condividere la stessa linea del foro.
- Diametro:la bobina necessita di spazio sufficiente attorno al blocco del libro finito.
- Qualità del foro:i fori strappati, parzialmente perforati o distorti aumentano la resistenza all'inserimento.
YPS spiega l'interazione tra passo e diametro nella suaGuida alle dimensioni della bobina di rilegatura a spirale. Se il lavoro utilizza una bobina di plastica, ilgamma di bobine a spirale in plasticamostra anche la categoria del materiale che deve essere abbinato al progetto e all'attrezzatura.

Problema 4: le pagine girano male dopo la rilegatura
La scarsa capacità di girare le pagine è spesso un problema di specifiche camuffato da problema di attrezzatura. Una macchina può perforare e inserire correttamente mentre il libro finito risulta ancora teso.
Misura o confronta l'effettivo blocco di pagina compresso, comprese copertine, divisori e inserti. Se il diametro di rilegatura è troppo piccolo, le pagine non hanno spazio sufficiente. Se il bordo perforato è troppo vicino al dorso, anche le copertine pesanti potrebbero interferire con i movimenti.
Per i team di produzione che alternano bobina e Wire-O, il confronto inFilo-O vs. rilegatura a spirale in plasticaaiuta a separare i problemi causati dal sistema di associazione dai problemi causati dalla configurazione.
Problema 5: il filo-O non si chiude in modo uniforme
La chiusura irregolare del filo-O può apparire come un dorso più stretto a un'estremità, uno spazio che varia lungo il documento o anelli che si distorcono invece di formare un profilo chiuso coerente.
Prima di regolare la chiusura, confermare:
- la dimensione del filo corrisponde allo spessore del libro-blocco;
- il passo corrisponde al modello perforato;
- il filo è inserito esattamente nella chiusura;
- la regolazione della chiusura corrisponde al diametro del filo selezionato;
- la risma di pagine è completamente caricata e il dorso non viene spostato dalla posizione.
Se una sezione del dorso si chiude ripetutamente in modo diverso durante più lavori, ispezionare l'allineamento o l'attrezzatura più ravvicinata anziché compensare con una pressione progressivamente maggiore. YPSdoppio-cavo ad anello-gamma Oè un riferimento utile per il lato elemento vincolante della specifica, mentre ilWire-O chiusura della pagina dell'attrezzaturamostra il tipo di fase di chiusura utilizzata nei flussi di produzione dedicati.
Problema 6: una copertina rigida o laminata non perfora in modo pulito
Le copertine rigide o laminate non devono essere forate automaticamente nella stessa risma della carta interna. Il loro spessore, la pellicola superficiale e la struttura del pannello possono modificare il carico sul punzone e il modo in cui il bordo del foro cede.
Eseguire un test di copertura separato. Controllare eventuali schiacciamenti della scheda, sollevamento della laminazione, crepe attorno al foro e forma del foro incoerente. Se la struttura della copertura non rientra nell'intervallo approvato dalla macchina, modificare il metodo di preparazione della copertura o utilizzare l'attrezzatura progettata per quel materiale anziché forzare la corsa.
Problema 7: la macchina funziona ma la qualità dell'output è peggiorata
Un declino graduale è diverso da un ingorgo improvviso. Se i bordi del foro diventano più ruvidi, l'allineamento cambia lentamente o una chiusura necessita di maggiori regolazioni rispetto a prima, registrare il sintomo in diversi lavori.
I registri di manutenzione utili includono il materiale in lavorazione, lo spessore del lavoro, il difetto osservato, la pulizia eseguita, i materiali di consumo o le modifiche dello stampo e se il problema riguarda una macchina o un materiale. Ciò rende più semplice separare l'usura da un problema di specifiche.
Manutenzione preventiva che protegge la qualità della rilegatura
La manutenzione preventiva dovrebbe seguire il manuale dell'apparecchiatura piuttosto che un programma Internet universale. Una semplice routine di produzione può comunque prevenire molti problemi evitabili:
- evitare l'accumulo di rifiuti di perforazione;
- mantenere pulite le guide della carta e le superfici di riferimento;
- ispezionare la qualità-del foro all'inizio di una corsa;
- non operare abitualmente al limite della capacità nominale;
- utilizzare il passo e l'elemento di legatura corretti per la fustella;
- registrare i difetti ricorrenti invece di compensarli ripetutamente presso la stazione dell'operatore;
- sostituire o riparare gli utensili usurati quando la pulizia non ripristina più la qualità di stampa.
Per la pianificazione della produzione di volumi-più elevati, la guida di YPS alla migliore configurazione della rilegatrice a spirale per volumi di lavoro elevati-copre le decisioni sul flusso di lavoro che riducono la gestione evitabile e la variazione di configurazione.

Quando è necessario interrompere la risoluzione dei problemi e chiamare l'assistenza?
Interrompere la risoluzione dei problemi-a livello di operatore in caso di rumore anomalo, danni visibili, guasti elettrici, comportamenti ripetuti di un interruttore o sovraccarico, un inceppamento all'interno di un meccanismo protetto, un componente strutturale piegato o rotto o un dispositivo di sicurezza che non funziona correttamente.
Lo stesso vale quando persiste un difetto dopo la verifica delle specifiche del lavoro. Se la carta, il passo, le dimensioni e la configurazione della rilegatura corrette producono ancora lo stesso guasto meccanico, il passaggio successivo è l'ispezione dell'attrezzatura-non una regolazione più aggressiva da parte dell'operatore.
Domande frequenti
D: Perché la mia rilegatrice continua a bloccarsi?
R: Le cause più comuni includono il sovraccarico della punzonatrice, materiale più duro o più spesso del previsto, accumulo di scarti della punzonatrice, cattivo allineamento della pila o utensili usurati. Ridurre prima il lavoro a un normale stack di test; se il problema persiste, seguire la procedura di assistenza della macchina.
D: Perché una bobina a spirale non passa attraverso tutti i fori?
R: Verificare la compatibilità del passo, l'allineamento e la qualità dei fori prima di aumentare la forza di inserimento. Una copertura o un inserto perforato in modo errato può fermare una bobina altrimenti corretta.
D: Perché il cavo-O non si rilega in modo uniforme dopo la chiusura?
R: Confermare il diametro corretto del filo, l'impostazione più stretta e la sede quadrata del filo. Una chiusura irregolare ripetuta nella stessa posizione può indicare un allineamento più stretto o un'usura dell'utensile.
D: Posso perforare le copertine insieme alla carta?
R: Solo quando il produttore della macchina consente la combinazione di materiale e pila. Cartoncini pesanti, copertine laminate e cartoncini rigidi spesso necessitano di un test di punzonatura separato e di dimensioni ridotte della pila.
D: Dove posso confrontare le rilegatrici YPS?
R: Esamina la categoria della rilegatrice YPS e invia le dimensioni effettive della pagina, la carta, la copertina, lo stile di rilegatura e il volume di produzione previsto tramite il modulo di richiesta del progetto in modo che la discussione sull'attrezzatura inizi dal lavoro anziché dal solo nome del modello.




